
 Forespørgsel
Tøv ikke med at sende en besked
I. Introduktion: Løsning af den "umulige" opgave Udtrykket "at montere en firkantet pind i et rundt hul" er et universelt symbol...
LÆS MERETre leverandører vil give dig tre forskellige svar om det bedste materiale til bor: højhastighedsstål, kobolt eller solidt hårdmetal. Alle tre svar er korrekte, men hver er kun korrekt inden for et snævert sæt betingelser, en emnegrad, en huldiameter, en maskine og et mål for antal huller.
Får matchet forkert, og prisen vises hurtigt. En 6 mm HSS M2-bit, der løber tør i 304 rustfrit ved 1.400 omdr./min., sløver normalt inde i 15 til 25 huller, mens den samme bit i lavkulstofstål holder i hundredvis. Flytning af det rustfrie job til en M35 koboltbit multiplicerer værktøjslevetiden med ca. tre til ca. det dobbelte af enhedsprisen, hvilket er grunden til, at materialevalg hører lige så meget til indkøb som værktøjskrybben.
Resten af denne guide følger den rækkefølge, fordi de tre materialefamilier opfører sig meget forskelligt, når varme, slid og stød kommer ind i snittet.
Det korte svar: Træ er boret med højkulstofstål eller HSS, blødt stål med HSS M2, rustfrit og legeret stål med kobolt M35 eller M42, højvolumen metalarbejde med massivt hårdmetal og beton kun med hårdmetal-spids SDS-værktøj.
| Materiale | Varmegrænse | Bedste emnepasning | Relativ pris |
| HSS M2, lys finish | 540-600 C | Blødt stål, aluminium, træ, plast | 1,0x |
| HSS M2 med TiN belægning | 540-600 C | Plader, generel reparation, vedligeholdelsessæt | 1,2-1,5x |
| Kobolt M35 eller M42 | 600-650 C | Rustfri 304 og 316, legeret stål, titanium | 2,0-2,8x |
| Krop af hårdmetal spids | 800 C og derover | Beton, mursten, blok, slibende pladevarer | 3-5x |
| Fast hårdmetal | 1.000 C og derover | CNC-metalarbejde, kompositter, kørsler med høj volumen | 6-10x |
Standard brad-point træbits kommer i kulstofstål og i HSS, og den virkelige forskel er gentagelse, ikke skarphed. Kulstofstål tager en skarp kant billigt og passer til skabsarbejde og tømrerarbejde, hvor der bruges lidt et par gange om ugen. HSS holder den kant gennem slibende pladevarer som MDF og spånplader, hvor limlinjer og mineralspartel sløver en blød stålkant inde i et enkelt skift. Borebor og forstner-bor følger samme regel: kulstofstål til lejlighedsvis dyb boring, HSS til gentagen produktion.
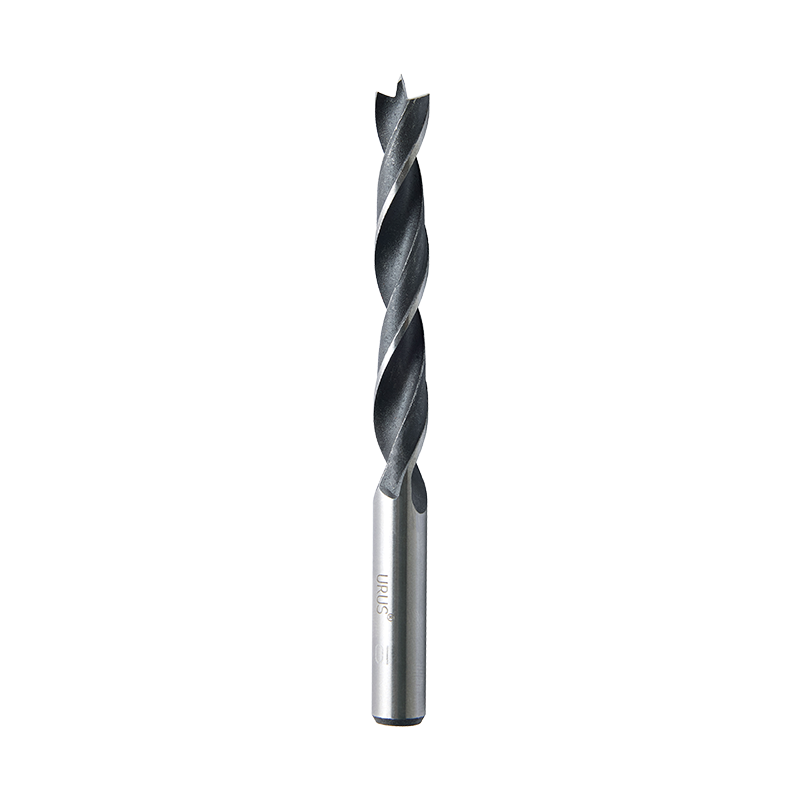 Standard Brad Point træbor til nøjagtig træboring Et træbor med præcisionsmidtpunkt og rund skaft, velegnet til nøjagtig positionering og standard patroner til almindelig træboring. Se produkt →
Blødt stål, aluminium, messing og plast bores mest økonomisk med HSS M2, normalt ved et 118-graders punkt til almindeligt arbejde og et 135-graders splitpunkt, når boret skal holde et markeret center uden at gå. Rustfrit 304 og 316 hærder under en sløv kant, så værktøjet skal skære i stedet for at gnide: kobolt M35 eller M42 med splitspids holder kanten i live længe nok til at afslutte hullet. En pilotpunktgeometri hjælper på buede og tynde sektioner. Massivt hårdmetal kommer kun ind, når volumen, stivhed og kølevæskekontrol er på plads.
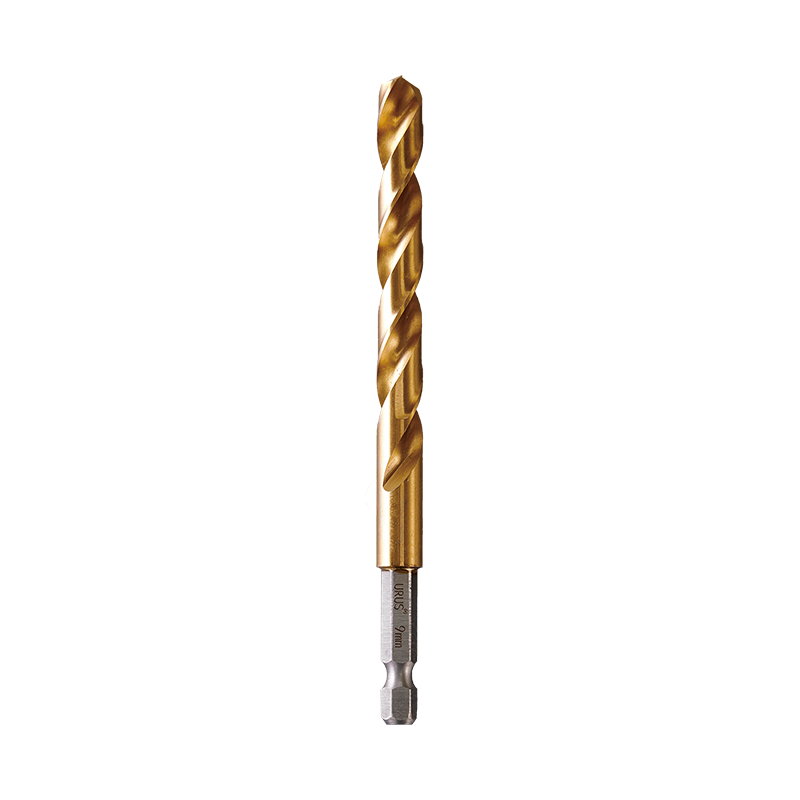 Specialtilpasset metalbor med splitpunkt til hurtigskiftepatroner Et metalbor med split-point geometri og flere finishmuligheder, designet til 1/4-tommer hurtige patroner og diametre fra 1,0 til 13,0 mm. Se produkt →
Ingen kobolt eller HSS bit hører hjemme i beton. Hammerboring anvender slagbelastning og mineralsk slid på samme tid, så skæret skal være wolframcarbid loddet ind i et stållegeme. SDS-plus dækker ca. 4 til 16 mm huller i mursten, blok og standardbeton, mens SDS-max tager større diametre og tungere armeringsarbejder. Et tre-skærs hårdmetalhoved centrerer hurtigere på ujævne overflader og reducerer gang, der ødelægger hulpositionen på en ru væg.
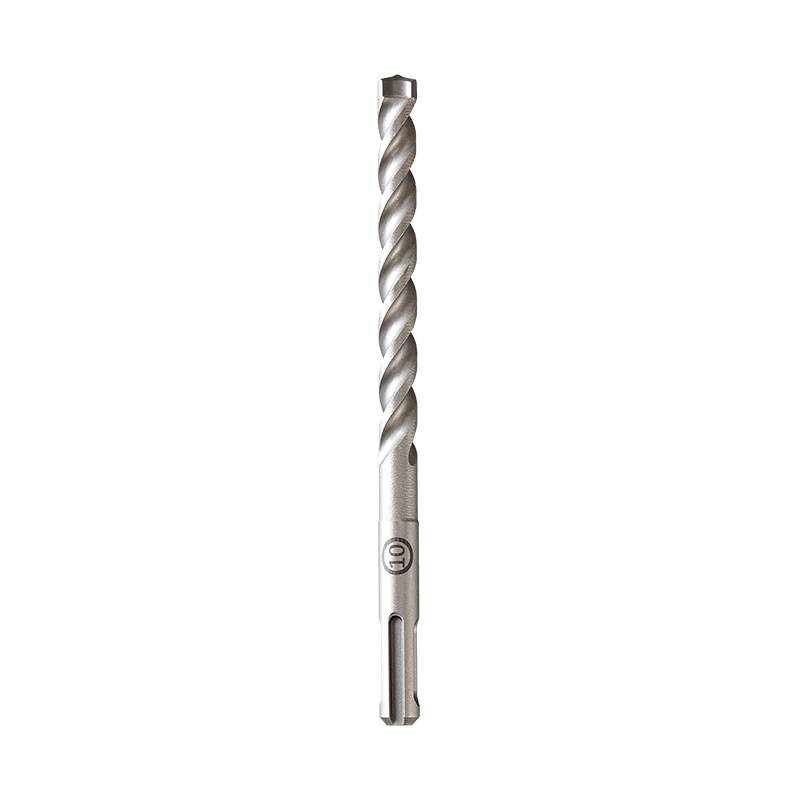 Brugerdefineret SDS-3-skærer hammerbor med hårdmetalspids til murværk En muret hammerbor med en tre-skærer hårdmetalspids og hærdet krom-vanadium krop, beregnet til boring af mursten, beton og sten på tværs af flere størrelser. Se produkt →
Punktgeometri, fløjtantal og skaftstandard betyder lige så meget som basismaterialet, så hold en reference for bortyper og deres anvendelser ved siden af din materialespecifikation, når du skriver en købsbrief.
De fleste specifikationsfejl, vi ser i citater, kommer fra fire misforståelser om, hvad en smule egentlig er lavet af.
Rød hårdhed er den temperatur, hvor en skærkant blødgøres og holder op med at skære rent. HSS M2 holder sin kant til omkring 540-600 C, koboltkvaliteter skubber det til omkring 600-650 C, og hårdmetal bliver ved med at skære langt ud over det, hvilket er hele grunden til, at kobolt og karbid eksisterer som separate prisniveauer.
I 304 rustfrit materiale returnerer M35 kobolt sædvanligvis omkring tre gange hullerne i forhold til HSS M2, og hårdmetal-spidsgeometrien returnerer mere end fem gange, nok til at sænke omkostningerne pr. hul, selvom enhedsprisen er højere.
Regnestykket er ligetil. En HSS M2 bit til $3,00, der producerer 20 huller, koster $0,15 pr. hul. En koboltbit til $7,50, der producerer 60 huller, koster $0,125 pr. hul, og den fjerner også to bitændringer fra operatørens skift. På en celle, der borer 600 rustfrie huller om dagen, fjerner denne forskel omkring 20 værktøjsskift hver dag.
En borekronespecifikation er kun komplet, når den navngiver emnet, hullet, maskinen, den forventede levetid og verifikationsmetoden. Alt mindre overlader materialevalget til din leverandørs antagelse.
Leverandører, der bygger bits til OEM-programmer, hilser normalt det detaljeringsniveau velkommen, fordi det fjerner argumenter senere. Zhejiang URUS Tools Co., Ltd., som fremstiller bor, tænger og håndværktøjssæt i Jiashan, Zhejiang under Bison-mærket, arbejder på tværs af træ-, metal- og murværkslinjer med ISO9001:2015-certificering, en national højteknologisk virksomhedsbetegnelse og et TUV Rheinland-samarbejde med testlaboratorium, der er etableret i 2017. skærebits til bor: typer, materialer og hvordan man vælger .
Nej. Cobalt køber varm hårdhed og slidstyrke og giver afkald på en vis sejhed til gengæld, til to til tre gange enhedsprisen. I træ, blødt stål, aluminium og generelt vedligeholdelsesarbejde er HSS M2 det bedre økonomiske valg. Kobolt tjener sin præmie, når emnet er rustfrit, legeret stål over ca. 30 HRC, eller titanium, eller når kanttemperaturen er den faktor, der begrænser værktøjets levetid.
Nej. Titaniumnitrid er en belægning på ca. 1 til 4 mikron på det samme HSS-substrat. Det sænker friktionen, forbedrer spångennemstrømningen og bremser flankeslid, men basisstålet bestemmer stadig, hvor meget varme kanten overlever, før den bliver blød.
Wolframcarbid. Beton bores med slag, så spidsen skal være et loddet hårdmetalskær monteret i et SDS-plus eller SDS-max skaft. HSS- og koboltkanter fejler hurtigt under denne kombination af hamring og mineralsk slid.
Sammenlign pris pr. hul ved et fast emne, diameter og hastighed. Bed om hårdhedsdata, tal for spidsudløb, belægningstykkelse og en prøvebatch testet på din egen maskine, før du frigiver en beholderordre, og hold testresultatet vedhæftet specifikationen.
I. Introduktion: Løsning af den "umulige" opgave Udtrykket "at montere en firkantet pind i et rundt hul" er et universelt symbol...
LÆS MEREMetalbearbejdning har altid været en hjørnesten i industriel udvikling, der har formet alt fra bilkomponenter til...
LÆS MERE1. Hvad er vandpumpetænger? – Det fleksible "All-Rounder"-værktøj I moderne industriel fremstilling og daglig vedligeholdelse...
LÆS MEREAt vælge det passende industrielle skæreværktøj er en kritisk beslutning, der direkte påvirker produktionseffektiviteten...
LÆS MERE
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Copyright © Zhejiang URUS Tools Co., Ltd. privacy policy