

 Forespørgsel
Tøv ikke med at sende en besked
I. Introduktion: Løsning af den "umulige" opgave Udtrykket "at montere en firkantet pind i et rundt hul" er et universelt symbol...
LÆS MERETag en 3/16 tommer spiralbor til et stykke 304 rustfri plade og se, hvad der sker. Spidsen bliver blå, røgen krøller sig sammen, og inden for et minut gnider skæret i stedet for at skære. Der var intet galt med boret, bortset fra dette: Efter omkring 540 C stopper karbiderne inde i stållegemet med at holde deres hårdhed. At forstå hvad et bor er lavet af er virkelig at forstå, hvilket grundmateriale der står mellem dig og det øjeblik.
Hvert bor er to dele: skærkanten og kroppen, der bærer den. Forkanten kommer fra kun fire materialefamilier. Disse er højhastighedsstål, koboltbærende højhastighedsstål, wolframcarbid i enten fast eller loddet form og diamantslibemiddel. Kulstofstål er en femte og for det meste historisk mulighed, der nu primært overlever i billige træbearbejdningsstykker.
Et bor er et roterende skæreværktøj, hvis kant er lavet af hærdet værktøjsstål eller wolframcarbid, valgt således, at kanten er hårdere end materialet, der skæres, og stabil ved den temperatur, skæringen genererer.
Den definition er grunden til, at materialevalg følger arbejdsemnet snarere end omvendt. Træ forkuller nær 200 C. Betontilslag ligger omkring 7 på Mohs-skalaen. Rustfrit stål skubber kanten forbi 600 C. Hver tilstand peger på et forskelligt basismateriale, og det er netop derfor, ingen enkelt bor borer alt godt.
Omtrent otte ud af ti bor, der sælges på verdensplan, er lavet af højhastighedsstål, og M2 er den kvalitet, der udfører det meste af det arbejde. M2 er ikke et mærke. Det er en AISI værktøjsstålklassificering, skrevet som DIN 1.3343 i europæiske kataloger.
En typisk M2-smelte, målt i vægt, indeholder:
Efter hærdning og dobbelthærdning lander M2 mellem 62 og 65 HRC. Det er hårdt nok til blødt stål, aluminium, messing, plast og det meste tømmer, og hårdt nok til, at boret bøjes, før det splintres, når boret griber fat.
Overfladefinish ændrer ikke på noget af dette. En sort oxidbit bærer et lag jernoxid under ti mikron tykt. Den holder på skærevæske og stopper spånsvejsning til kanten. Slib belægningen af og stålet nedenunder er identisk.
Højhastighedsstål får sin hårdhed fra varmebehandling, ikke fra kemi. Tag spidsen forbi ca. 600 C og den bliver til almindeligt stål. Farveændringen er den eneste advarsel, du får.
Split-point geometri er den mest almindelige form, du rent faktisk vil købe. De to hovedskær er slebet i fire facetter, der mødes ved 135 grader. På plade under 10 mm stopper den spidsvandringen, og den behøver mindre fremføringstryk end en 118 graders spids, fordi mejselkanten er kortere.
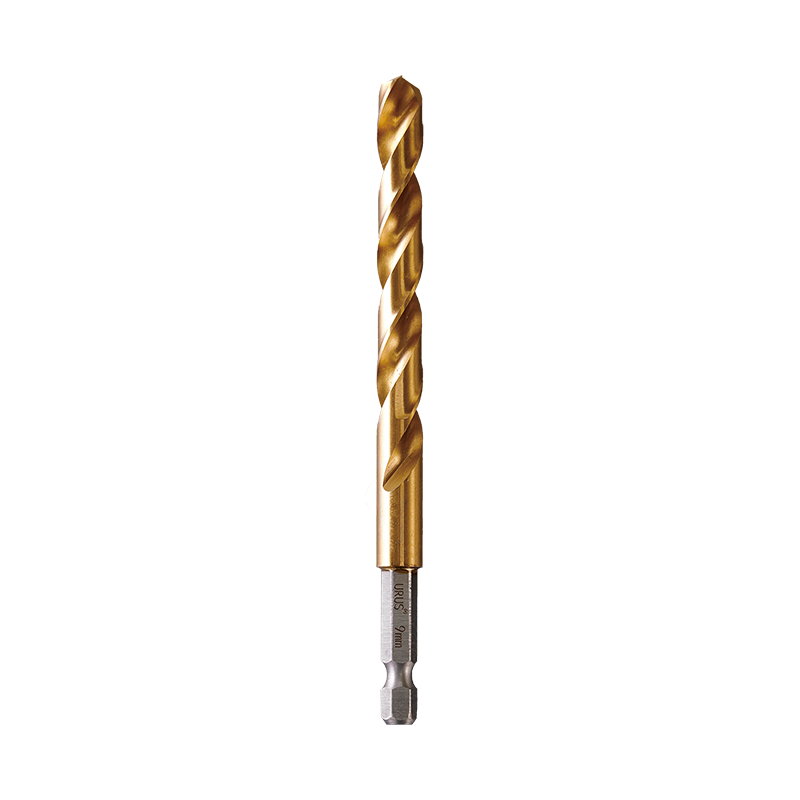 Split Point Metal Bore til 1/4-tommer Quick Shank Chucks Et metalbor med split-point geometri, tilgængelig på tværs af L50, L70, DIN338 og DIN340 dimensioner; nyttigt ved gennemgang af 135-graders pointmuligheder og kobolt HSS-kvaliteter. Se produkt →
Kobolt bruges ikke til at bygge kroppen af et bor. Det er et legeringselement smeltet ind i højhastighedsstålet med fem til otte vægtprocent. M35 bærer omkring 5 procent og M42 bærer omkring 8 procent, og det er de to navne, du vil se trykt på emballagen.
Hvad kobolt gør, er at bremse forgrovningen af karbider ved temperatur. Wolframkarbidpartikler i en stålmatrix vil klumpe og vokse, og når de først vokser, bliver kanten blød. Kobolt forsinker den proces og presser den brugbare kanttemperatur opad. Den målte forstærkning i varm hårdhed ser nogenlunde sådan ud.
Du kan ikke skelne en koboltbit fra en ikke-koboltbit ved at se på den. Samme fabrik kan efterbehandle M2, M35 og M42 med identisk sort oxid, ud af samme beholder. Ud over en trykt stålkvalitet på emballagen er det eneste signal tilbage, prisen og hvor længe kanten overlever rustfrit.
Skærer 304 rustfrit og blødt stål ved moderat hastighed. Billigere pr. bit og det sædvanlige valg til vedligeholdelsesarbejde og let fremstilling.
Holder en kant mærkbart længere i titanium, Inconel og legeringer over 35 HRC. Koster mere og er så skørt, at en håndboremaskine kan flise den ved udbrud.
Wolframcarbid er slet ikke stål. Det er pulvermetallurgi. Sub-mikron wolframcarbidkorn er bundet med kobolt eller nikkel og sintret nær 1400 C til et fast emne. En typisk WC-Co-kvalitet har 6 til 12 vægtprocent koboltbindemiddel.
Hårdhed lander omkring 1400 til 1600 HV, hvilket er omkring 90 på HRA-skalaen og langt forbi alt, hvad en fil kan røre ved. Den hårdhed er det, der lader den skære betontilslag, der simpelthen ville polere en HSS-kant flad.
Den kommer i to former. Massivt hårdmetal betyder, at hele boret er sintret, hvilket er standard for 0,3 mm mikrohuller i printplader og til CNC-bearbejdningscentre. Karbidspids betyder, at en lille sintret indsats er loddet på et stålskaft, som er den konstruktion, der bruges til murværk og hammerarbejde.
SDS-plus og SDS-max hammer bits er næsten alle loddet. En treskærer hårdmetalspids svejses på et rillet stålskaft, og de tre skærekanter deler hammerenergien over tre kontaktpunkter i stedet for to, hvilket holder hullet rundt og reducerer bindingen i armeret beton.
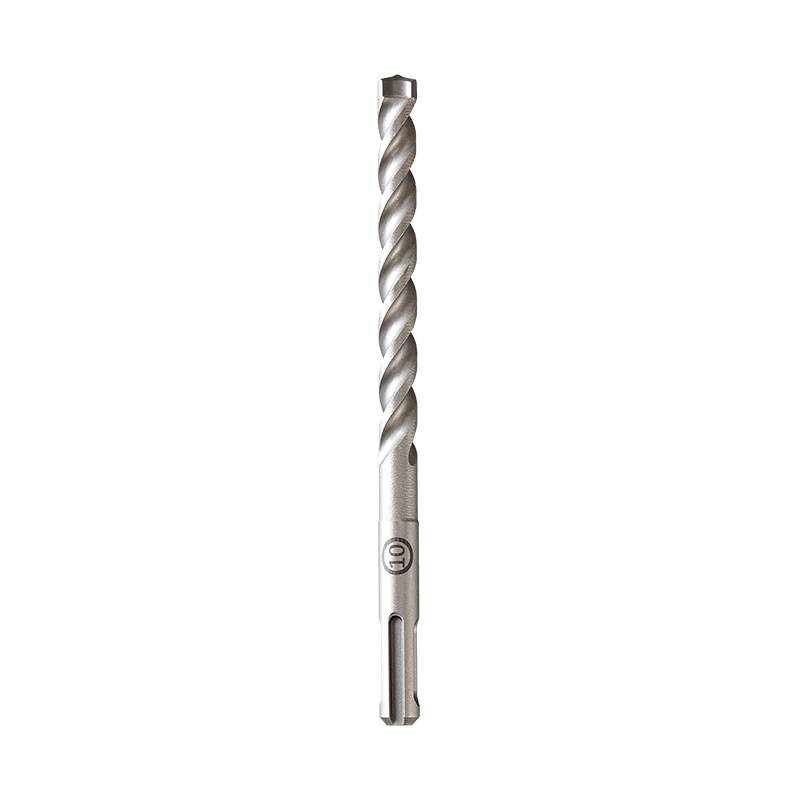 SDS-3-Cutter hårdmetal-spids hammerbit til murværksboring En tre-skærer hårdmetal-spids murværk hammerbor med tre-riller støvfjernelse, størrelse 3,45-18 mm; nyttig ved sammenligning af loddede SDS-bits til mursten, beton og sten. Se produkt →
Lodning er det svage punkt ved hver hårdmetal-spids. Sølv og messing loddelegeringer smelter mellem 600 C og 700 C. Glød en murværksbit rød, og spidsen falder af, hvilket efterlader et perfekt stålskaft uden noget på enden af det.
PVD-belægninger på bor er tynde film, normalt 1 til 4 mikron, som er væk efter ca. 30 huller i stål ved normale tilspændingshastigheder. Titaniumnitrid og titaniumaluminiumnitrid er de to du møder oftest, og de virker ved at sænke friktionen og reducere opbygget kant frem for at hærde stålet nedenunder.
En titaniumbelagt M2-bit og en almindelig M2-bit har samme hårdhed. Belægningen ændrer, hvordan spånen glider, ikke hvor hård kanten er.
Farve er en dårlig test her, som er den fælde, de fleste købere falder i. En rav- eller guldkant er ofte TiN, men en mørkeblå-grå kant kan simpelthen være dampoxid, og en ægte koboltstålbit kan slet ikke bære nogen farve efter en lys finish. Læs den trykte stålkvalitet i stedet for skyggen.
Træ forkulles ved omkring 200 C, hvilket ikke er i nærheden af det punkt, hvor et stållegeme ville udgløde, så en træbearbejdningsbit har ikke behov for kobolt eller wolframcarbid. Den er lavet af kulstofstål eller almindeligt M2, og geometrien bærer i stedet ydeevnen.
Et brad-point træbit har tre arbejdsfunktioner, der betyder noget:
Fjern sporerne og hullerne. Derfor bedømmes træbearbejdningsstykker på deres slibning, ikke på deres legeringsindhold.
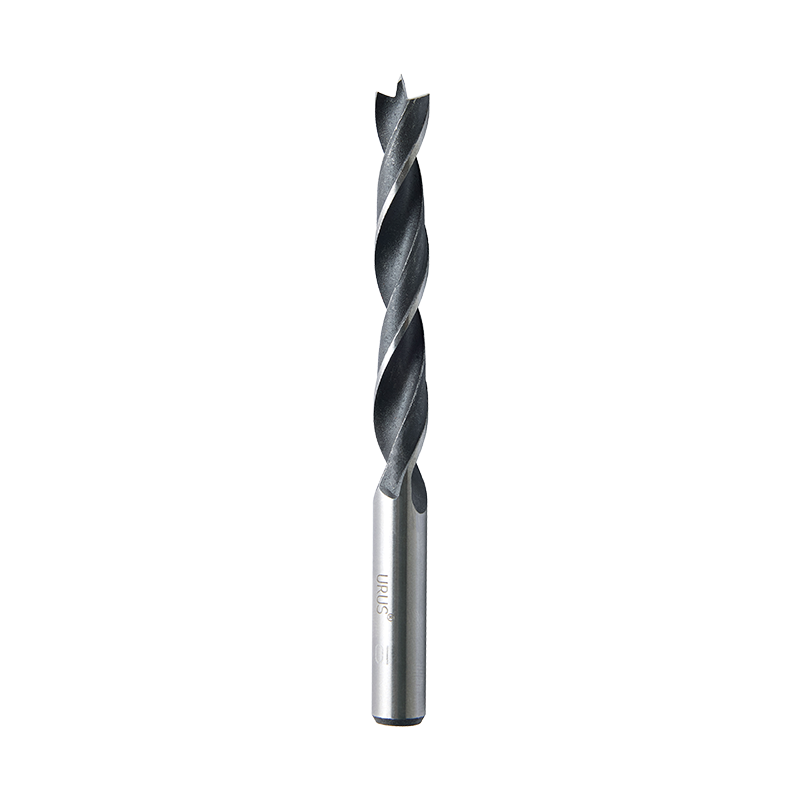 Standard Brad Point træbor med rund skaft En spidsspids af kulstofstål med præcisionsmidtpunkt og rundt skaft, i 3-30 mm diametre; velegnet til træboring, hvor udrivning er vigtig. Se produkt →
Træbearbejdningsstykker bruger sjældent en hårdmetalkant, fordi hårdmetal er skørt. Træ er blødt, men et indlejret søm er nok til at chip en sintret spids tilbage til ubrugelig.
Farve indsnævrer feltet, men en fil afgør spørgsmålet. En 60 HRC fil bider i enhver højhastighedsstålkvalitet, uanset om det er M2, M35 eller M42, og skøjter hen over wolframcarbid uden at efterlade et mærke.
| Hvad du ser | Mest sandsynligt materiale | Sådan bekræftes det |
| Almindeligt gråt metal, ingen belægning, normal vægt | M2 højhastighedsstål | En fil bider og efterlader en skarp ridse |
| Sort eller mørkeblå finish | Sort oxid over HSS eller kulstofstål | En fil bider; kulstofstål ridser lettere og lysner hurtigere |
| Guld eller ravfinish | TiN belægning, normalt over M2 | Filen skraber belægning af og blotter gråt stål nedenunder |
| Mørk, ikke-reflekterende spids synligt tykkere end skaftet | Spids af loddet wolframcarbid | Filen skøjter; spidsen er langt hårdere end kroppen under den |
| Kanten føles grynet, som fint sandpapir | Galvaniseret diamantslibemiddel | Filen skøjter, og kanten ligner indlejrede korn, ikke en slebet kant |
Filtesten er pålidelig nok, fordi den ikke kan narre af legering. M35 og M42 er tæt nok på M2 til, at en fil ikke vil adskille dem, så på et koboltspørgsmål giver kun den trykte stålkvalitet dig et svar.
Hvis en bit kommer uden trykt stålkvalitet, antag M2. Koboltstål koster rigtige penge, og ingen fabrik sætter det stille ind i en umærket bit.
Nej. En HSS-bit er stål, men højhastighedsstål er et legeret værktøjsstål, hvori omkring 15 til 18 procent af vægten er wolfram, molybdæn, krom og vanadium. Et wolframcarbidbit indeholder slet ikke stål i sin skærestruktur; det er sintrede wolframcarbidkorn holdt sammen af et koboltbindemiddel.
Ja, men mindre end navnet antyder. M35 indeholder omkring 5 procent kobolt og M42 omkring 8 procent, mens resten er jern og karbider. Kobolt danner ikke et separat lag. Det opløses i matrixen og bremser karbidens forstørrelse, når kanten opvarmes.
En solid hårdmetal bit dåse, og det er standardvalget til støbejern, hærdet stål over 45 HRC og aluminiumsproduktionsarbejde. En loddet hårdmetalspids kan ikke. Den spids er skør, den fliser let i afbrudte snit, og dens loddesamling svigter nær 650 C, hvilket er under den kanttemperatur, et stålsnit genererer.
Nej. En ravfarve kan også komme fra dampoxidbehandling, og en koboltstålbit viser muligvis ingen farve overhovedet. TiN-film er 1 til 4 mikrometer tykke og er kun synlige som et farveskift, ikke som et tydeligt lag. Tjek den trykte stålkvalitet i stedet for skærm.
I. Introduktion: Løsning af den "umulige" opgave Udtrykket "at montere en firkantet pind i et rundt hul" er et universelt symbol...
LÆS MEREMetalbearbejdning har altid været en hjørnesten i industriel udvikling, der har formet alt fra bilkomponenter til...
LÆS MERE1. Hvad er vandpumpetænger? – Det fleksible "All-Rounder"-værktøj I moderne industriel fremstilling og daglig vedligeholdelse...
LÆS MEREAt vælge det passende industrielle skæreværktøj er en kritisk beslutning, der direkte påvirker produktionseffektiviteten...
LÆS MERE
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Copyright © Zhejiang URUS Tools Co., Ltd. privacy policy
